Руководство по литью клапанов: материалы, процессы литья, дефекты и выбор
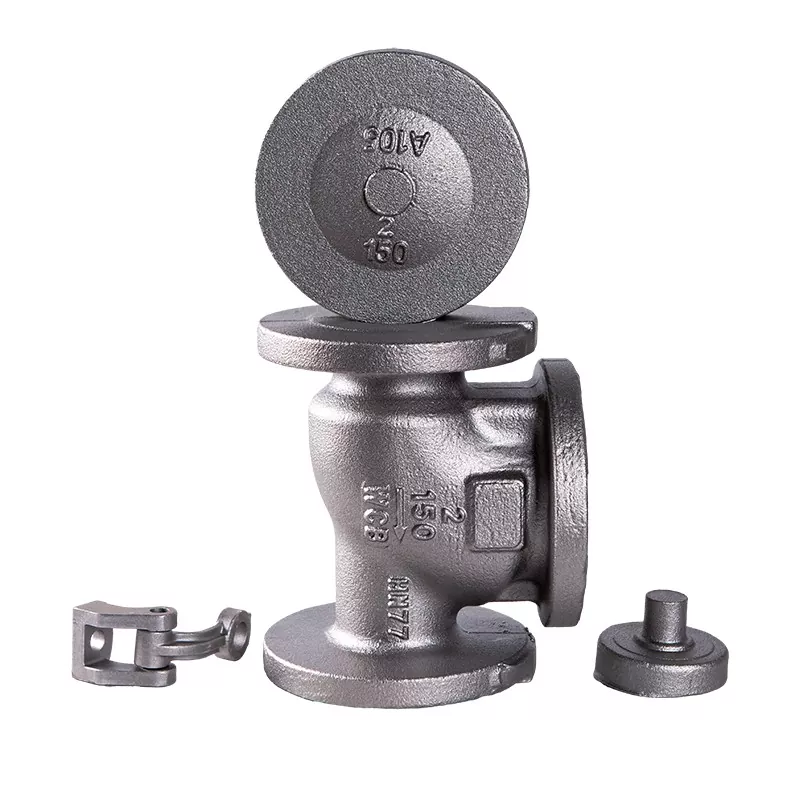
Литье клапанов — важный производственный процесс изготовления корпусов клапанов, крышек, крышек и других компонентов, работающих под давлением. По сравнению с обработкой корпуса клапана полностью из твердого материала, литье позволяет производителям изготавливать сложные каналы потока и большие конструкции клапанов с более эффективным использованием материала.
Однако не каждый метод литья или материал подходят для каждого применения клапана. Рабочая температура, давление, характеристики жидкости, размер клапана, требования к материалам и объем производства — все это влияет на процесс литья и конструкцию конечного компонента. В этом руководстве описаны основные типыЛитье клапанов, часто используемые материалы, производственные процессы, дефекты литья и ключевые моменты, которые следует учитывать при поиске литых компонентов клапана.
Почему для производства клапанов используется литье?
Корпус клапана часто содержит внутренние каналы, полости, седла и соединительные конструкции. Литье может сформировать большую часть этой геометрии перед механической обработкой, что уменьшает количество материала, который необходимо удалить во время последующей обработки.
К основным преимуществам относятся:
- Подходит для клапанов сложной геометрии.
- Может производить большие и тяжелые компоненты
- Позволяет использовать различные металлические сплавы.
- Снижает требования к механической обработке для определенных конструкций.
- Подходит как для отдельных компонентов, так и для крупных производственных циклов.
Общие процессы литья клапанов
Различные процессы литья обеспечивают разные уровни точности размеров, качества поверхности, эффективности производства и стоимости.
Литье в песок
Литье в песчаные формы широко используется для изготовления корпусов клапанов и других относительно крупных металлических компонентов. Вокруг рисунка формируют песчаную форму, в полость формы заливают расплавленный металл.
Это особенно полезно, когда компоненты клапана большие, имеют сложные внутренние каналы или требуют гибкого производства.
Кастинг по выплавляемым моделям
При литье по выплавляемым моделям используется одноразовая восковая модель для создания детализированной полости формы. Он может производить компоненты относительно сложной формы и с хорошей точностью размеров.
Этот процесс обычно рассматривается, когда компоненты клапана имеют меньшие размеры, детальную геометрию или более жесткие требования к размерам.
Литье под давлением
Литье под давлением заставляет расплавленный металл помещаться в металлическую форму многоразового использования. Оно может обеспечить высокую эффективность производства и постоянные размеры подходящих материалов и компонентов клапанов.
Однако литье под давлением подходит не для каждого применения клапана, особенно если материал, требования к давлению, размер компонента или условия эксплуатации требуют другого метода литья.
Центробежное литье
Центробежное литье использует вращение для распределения расплавленного металла по стенкам формы. В основном он связан с цилиндрическими или кольцеобразными компонентами и может быть полезен для конкретных деталей клапанов и связанных с ними промышленных компонентов.
Распространенные материалы, используемые для литья клапанов
Материал отливки следует выбирать в соответствии с условиями эксплуатации клапана, а не просто с учетом его покупной цены.
| Материал | Типичные характеристики | Общие соображения |
|---|---|---|
| Углеродистая сталь | Хорошая прочность и общие промышленные характеристики | Подходящий сплав и марка должны выбираться в зависимости от давления, температуры и условий жидкости. |
| Нержавеющая сталь | Хорошая устойчивость к коррозии | Часто выбирается для агрессивных или требовательных жидких сред. |
| Легированная сталь | Повышенные механические и температурные свойства в зависимости от состава сплава. | Используется там, где стандартная углеродистая сталь может не соответствовать эксплуатационным требованиям. |
| Ковкий чугун | Хорошая прочность и литейность | Обычно применяется в промышленных и водопроводных клапанах. |
| Чугун | Хорошая литейность и экономическая эффективность | Применение должно оцениваться в соответствии с требованиями к давлению, температуре и коррозии. |
Как работает процесс литья клапанов?
1. Проектирование клапана и подготовка модели.
Производственный процесс начинается с проектирования компонентов клапана. Модель отливки должна учитывать требуемую форму, размеры, припуски на обработку, усадку и внутренние каналы.
2. Изготовление пресс-форм
Форму готовят согласно выбранному методу литья. Форма должна точно воспроизводить геометрию клапана, позволяя расплавленному металлу правильно течь в полость.
3. Плавка металла
Выбранный сплав плавится в контролируемых условиях. Для поддержания стабильных свойств материала необходимо контролировать химический состав и температуру плавления.
4. Заливка
В подготовленную форму заливают расплавленный металл. Система литников и подачи помогает контролировать поток металла и компенсировать усадку во время затвердевания.
5. Затвердевание и охлаждение
Металл постепенно затвердевает внутри формы. Условия охлаждения могут повлиять на микроструктуру отливки, стабильность размеров и вероятность возникновения внутренних дефектов.
6. Снятие и очистка отливки.
После застывания отливку извлекают из формы. Песок, ворота, стояки, обломки и другие нежелательные материалы удаляются перед дальнейшей обработкой.
7. Термическая обработка
В зависимости от материала и применения может использоваться термическая обработка для получения необходимых механических свойств и состояния материала.
8. Обработка
При литье обычно получается базовая форма, а не окончательный готовый компонент клапана. Критические поверхности, такие как поверхности соединения, седла клапанов, отверстия штока и зоны уплотнения, обрабатываются до необходимых размеров.
9. Проверка и тестирование
Готовая отливка должна быть проверена на соответствие действующим техническим требованиям. В зависимости от применения клапана проверка может включать проверку размеров, визуальную проверку, проверку материалов и неразрушающий контроль.
Распространенные дефекты литья клапанов
Качество литья напрямую влияет на надежность готовой детали клапана. Некоторые дефекты могут возникнуть, если конструкция формы, температура металла, заливка, подача или затвердевание не контролируются должным образом.
Пористость
Пористость означает пустоты или полости, связанные с газом, внутри отливки. Чрезмерная пористость может снизить целостность компонентов клапана, находящихся под давлением.
Усадка
Усадка может произойти, когда расплавленный металл сжимается во время затвердевания. Правильная конструкция стояка и системы подачи важна для уменьшения дефектов, связанных с усадкой.
Включения
Неметаллические включения или нежелательные частицы могут попасть в отливку. Чистые методы плавки и соответствующие процедуры формования и заливки помогают снизить этот риск.
Трещины
Трещины могут появиться во время затвердевания или охлаждения из-за термических напряжений, характеристик материала или неподходящих условий литья.
Сбои в работе и холодные остановки
Неправильная работа происходит, когда расплавленный металл не полностью заполняет полость формы. Холодное закрытие может произойти, когда отдельные потоки металла встречаются без надлежащего сплавления. Оба дефекта могут повлиять на конечную геометрию и целостность отливки.
Как правильно выбрать отливку клапана?
Литье клапановВыбор следует начинать с условий эксплуатации, а не с самого метода литья.
Учитывайте материал клапана
Определите, требуется ли для приложения углеродистая сталь, нержавеющая сталь, легированная сталь, ковкий чугун, чугун или другой сплав. При выборе материала следует учитывать коррозию, температуру, давление и совместимость жидкостей.
Учитывайте размер и геометрию клапана.
Большие корпуса клапанов и компоненты со сложными внутренними каналами могут потребовать иных процессов литья, чем более мелкие прецизионные детали.
Учитывайте рабочую температуру и давление
Давление и температура влияют на материалы и производственные требования к компонентам клапана, работающим под давлением. Отливка должна соответствовать реальным условиям эксплуатации, а не выбираться только по номинальному размеру клапана.
Учитывайте объем производства
Для небольших партий или крупных компонентов может подойти гибкий процесс литья, такой как литье в песчаные формы. Крупносерийное производство может оправдать использование инструментов и процессов, предназначенных для большей повторяемости и эффективности производства.
Что следует проверить при покупке отливок клапанов?
Производителям клапанов, инжиниринговым компаниям и промышленным покупателям перед размещением заказа необходимо подтвердить некоторые детали.
- Марка материала и химический состав
- Применимый производственный стандарт
- Размеры корпуса клапана
- Припуск на обработку
- Требуемая термическая обработка
- Состояние поверхности
- Размерные допуски
- Требования к неразрушающему контролю
- Требования, связанные с давлением
- Требования к проверке и документации
Почему механическая обработка важна после литья клапана?
Литье обеспечивает основную форму корпуса клапана, но многие важные поверхности требуют дополнительной механической обработки. Уплотняющие поверхности, поверхности фланцев, области резьбы, размеры отверстий и другие функциональные особенности должны соответствовать указанным требованиям к размерам.
По этой причине литье и механическая обработка клапанов следует рассматривать как часть одного и того же производственного процесса. Хорошее качество литья обеспечивает стабильную отправную точку для последующей обработки и контроля.
Литье клапана по сравнению с коваными компонентами клапана
| Сравнение | Литье клапанов | Ковка клапана |
|---|---|---|
| Сложная геометрия | Хорошо подходит для сложных форм и внутренних проходов. | Более ограничено в зависимости от конструкции компонента |
| Большие компоненты | Подходит для многих крупных корпусов клапанов. | Может потребоваться большая формовочная способность |
| Использование материалов | Может уменьшить механическую обработку твердого материала | Зависит от конструкции поковки и требований к обработке. |
| Гибкость производства | Доступны несколько процессов литья для различных требований. | Выбор процесса сильно зависит от материала и геометрии детали. |
| Внутренние проходы | Может образовывать сложные проходы, используя ядра. | Могут потребоваться дополнительные операции механической обработки или формовки. |
Часто задаваемые вопросы о литье клапанов
Для чего используется литье клапанов?
Литье клапанов обычно используется для производства корпусов клапанов, крышек, крышек, корпусов и других компонентов, для которых выгодно формовать сложную геометрию металла перед механической обработкой.
Какой материал лучше всего подходит для литья клапанов?
Не существует единого материала, подходящего для каждого клапана. Углеродистая сталь, нержавеющая сталь, легированная сталь, ковкий чугун и чугун могут использоваться в зависимости от давления, температуры, коррозии, характеристик жидкости и применимых стандартов.
Подходит ли литье в песчаные формы для корпусов клапанов?
Да. Литье в песчаные формы широко применяется для изготовления корпусов клапанов, особенно крупных компонентов и конструкций со сложными внутренними каналами. Соответствующий процесс по-прежнему зависит от материала компонента, размеров, требований к качеству и объема производства.
Требуется ли литье клапанов механической обработки?
В большинстве случаев да. Литье создает базовую геометрию компонента, а механическая обработка используется для достижения необходимых размеров и функциональных поверхностей.
Как можно уменьшить дефекты литья?
Контроль дефектов начинается с подходящей модели и конструкции пресс-формы, правильного состава металла и контроля температуры, эффективной литниковой подачи и подачи, контролируемого затвердевания и соответствующего контроля после отливки.
Заключение
Литье клапанов обеспечивает эффективный способ изготовления корпусов клапанов и других сложных металлических компонентов перед механической обработкой и окончательным контролем. Соответствующий процесс литья зависит от материала, размера, геометрии клапана, условий эксплуатации, объема производства и требований к качеству.
Для покупателей, приобретающих отливки клапанов, перед размещением заказа важно подтвердить сорт материала, метод литья, размеры, требования к механической обработке, термообработку, стандарты контроля и документацию. Поставщик, способный управлять литьем, механической обработкой, контролем и контролем качества как единым процессом, также может упростить закупку готовых компонентов клапана.